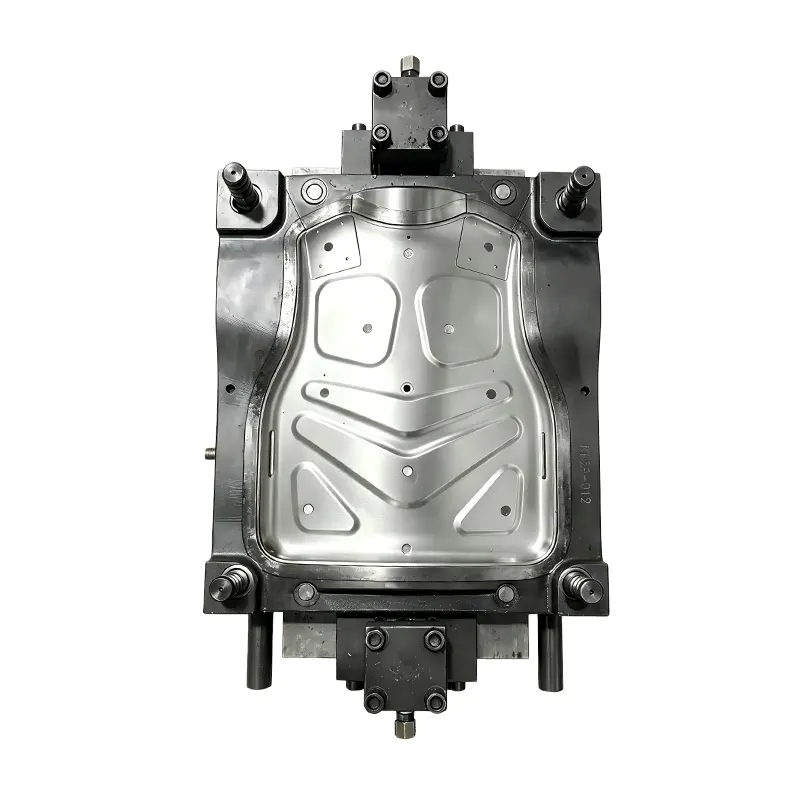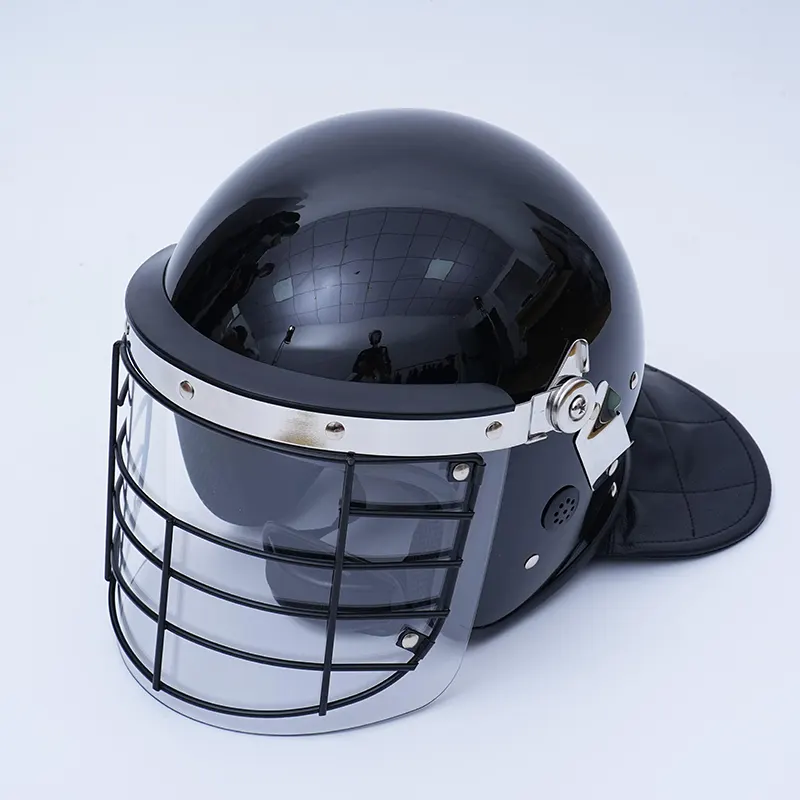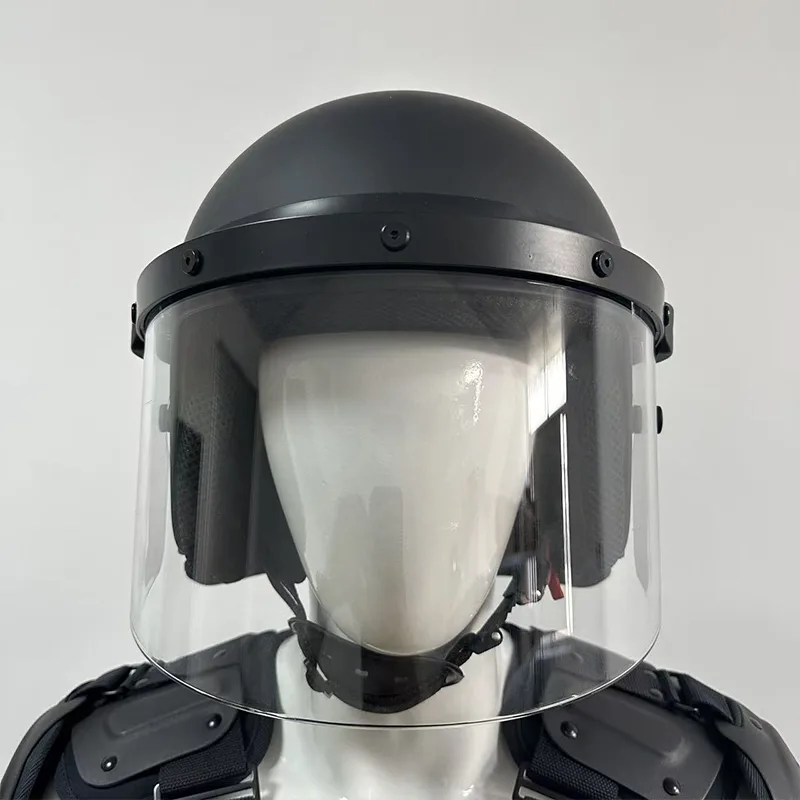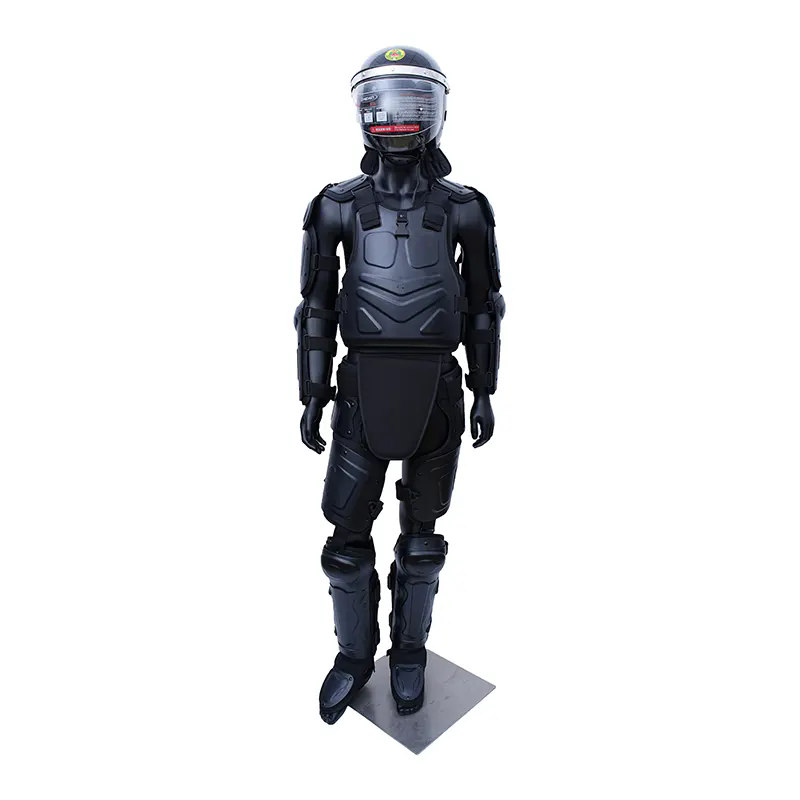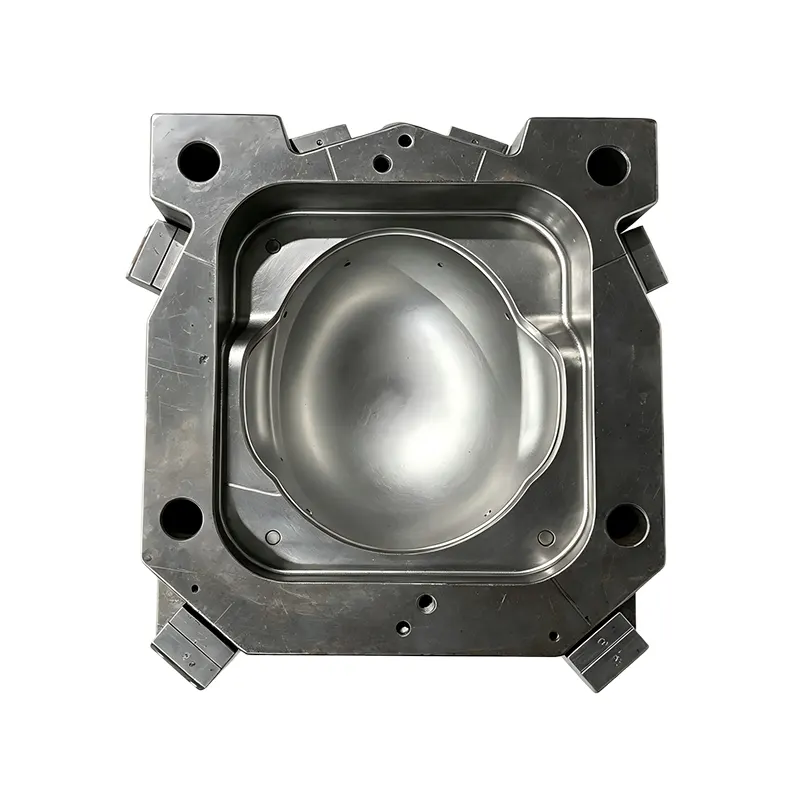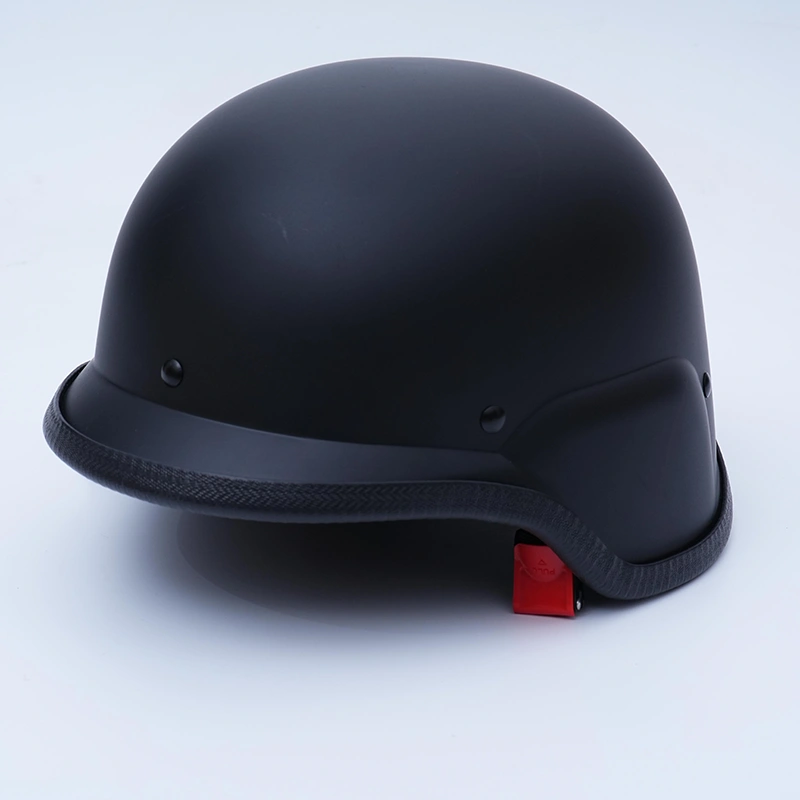


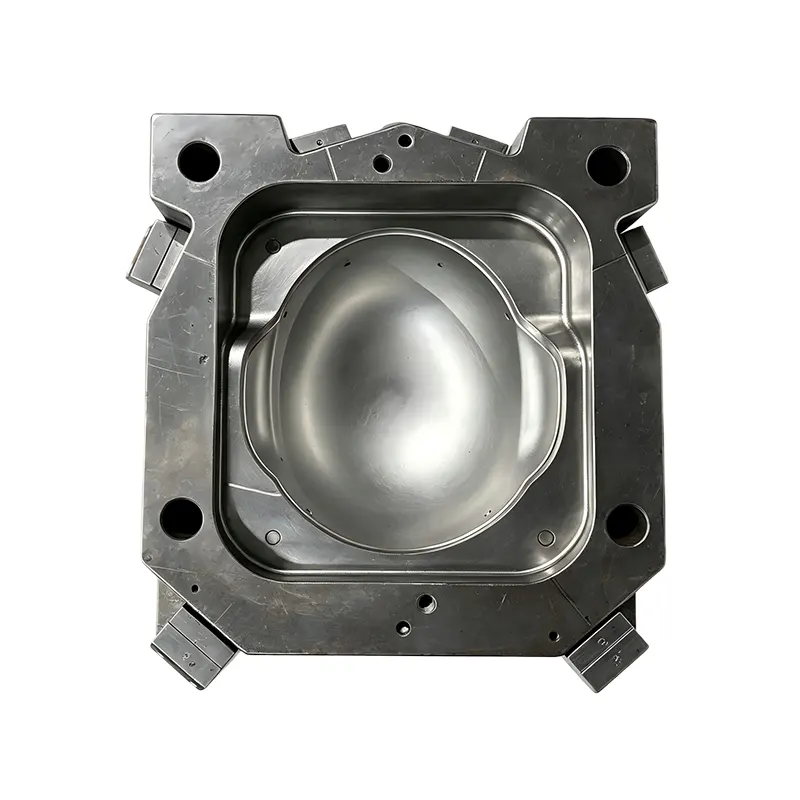
GalaxygiverPC ABS Anti Riot Hjelm Injection Moldfor producenter, der søger repeterbare skaldimensioner, kontrolleret overfladekvalitet og pålideligt værktøj til sprøjtestøbningsproduktion. Designet til PC- og PC+ABS-materialer kombinerer denne hjelmform en integreret struktur med enkelt hulrum, forhærdet støbestål, præcisionsbearbejdning og fin hulrumspolering for at understøtte stabil produktion og langsigtet værktøjsydelse.
En beskyttende hjelmskal skal bevare en ensartet form og finish gennem gentagne sprøjtestøbningscyklusser. Formen spiller derfor en afgørende rolle ved bestemmelse af dimensionsnøjagtighed, overfladeudseende, afformningsydelse og produktionsstabilitet. DePC ABS Anti Riot Hjelm Injection Molder konstrueret omkring en integreret konkav indsatsstruktur med enkelt hulrum. Dens hulrum bruger P20 og 718H forhærdet formstål, mens formbunden er fremstillet af 45# kulstofstål. En Ra 0,8 poleret hulrumsoverflade understøtter en glattere støbt finish, mens den angivne teoretiske værktøjslevetid på 300.000–500.000 skud giver en reference til højvolumenproduktionsplanlægning.
Indholdsfortegnelse
- Hvilken rolle spiller sprøjtestøbeformen i hjelmproduktion?
- Hvordan er hjelmsprøjtestøbeformen designet?
- Hvorfor bruges P20 og 718H formstål?
- Hvorfor er pc og pc+ABS egnede materialevalg?
- Hvordan påvirker hulrumspolering det støbte produkt?
- Hvordan kan formen understøtte gentagen produktion?
- Hvilke kvalitetsfaktorer bør producenter vurdere?
- Hvad skal købere bekræfte, inden de bestiller?
- Ofte stillede spørgsmål
- Afsluttende overvejelser
Hvilken rolle spiller sprøjtestøbeformen i hjelmproduktion?
Sprøjtestøbning er en gentagelig fremstillingsproces, men repeterbarheden afhænger i høj grad af det værktøj, der bruges til at definere produktgeometrien. For en anti-oprørshjelmskal bestemmer formen den ydre kontur, dimensionsforhold mellem funktioner, overfladetekstur og betingelserne, hvorunder den støbte del kan frigøres fra hulrummet.
Når værktøjet er fremstillet nøjagtigt, starter hver støbecyklus fra den samme hulrumsgeometri. Dette skaber et mere kontrolleret grundlag for at opretholde ensartede hjelmskaldimensioner under batchproduktion.
En dedikeret hjelmsprøjtestøbeform kan også reducere behovet for gentagne manuelle justeringer. Når værktøjet er blevet valideret med den valgte harpiks- og injektionsmaskine, kan producenter etablere en mere stabil produktionsproces omkring dokumenterede støbeparametre.
For købere betyder det, at formindkøb ikke kun skal fokusere på indkøbsprisen. Stålvalg, hulrumskonstruktion, overfladefinish, forventet levetid, testprocedurer og kompatibilitet med den påtænkte indsprøjtningsmaskine er lige så relevante.
Hvordan er hjelmsprøjtestøbeformen designet?
Formen vedtager enintegreret konkav indsatsstruktur med enkelt hulrum. Denne konfiguration giver et dedikeret formhulrum til hjelmskallen og gør det muligt at bearbejde hulrumsgeometrien præcist i henhold til produktdesignet.
Et enkelt hulrumsarrangement kan være særligt praktisk, når produktet er relativt stort, eller når producenten prioriterer hulrumsnøjagtighed og kontrollerede produktionsforhold frem for maksimal produktion af dele pr. cyklus.
Den vigtigste værktøjskonfiguration kan opsummeres som følger:
| Punkt | Specifikation | Fremstillingsrelevans |
|---|---|---|
| Anvendelse | Anti riot hjelm ydre skal | Dedikeret værktøj til beskyttelseshjelm |
| Kavitets struktur | Enkelthuls integreret konkav indsats | Kontrolleret skalgeometri |
| Hulrumsmateriale | P20 og 718H forhærdet formstål | Holdbarhed og dimensionsstabilitet |
| Form base | 45# kulstofstål | Strukturel støtte |
| Kavitetsfinish | Ra 0,8 fin polering | Glattere støbt overflade |
| Kompatibel harpiks | PC og PC+ABS | Understøtter to almindelige ingeniør-plastik muligheder |
| Teoretisk liv | 300.000-500.000 skud | Nyttig reference til produktionsplanlægning |
Hvorfor bruges P20 og 718H formstål?
Valg af formstål påvirker, hvordan et værktøj præsterer under gentagne sprøjtestøbningsforhold. Kaviteten er udsat for mekanisk tryk, termiske ændringer, plastisk flow og gentagne åbnings- og lukkecyklusser. Det har derfor brug for en passende kombination af bearbejdelighed, hårdhed, slidstyrke og dimensionsstabilitet.
Kaviteten af dette værktøj brugerP20 og 718H forhærdet formstål. Forhærdet stål kan give en praktisk balance mellem bearbejdningskrav og serviceydelse til sprøjtestøbekonstruktion.
For produktionskøbere er det vigtige punkt, at materialespecifikationerne bør overvejes sammen med de faktiske forarbejdningskrav. Harpiksen, der støbes, forventet produktionsmængde, cyklusforhold, vedligeholdelsesplan og nødvendige dimensionstolerancer påvirker alle den passende værktøjskonfiguration.
Den 45# kulstofstålformbase giver den understøttende ramme for hulrumskomponenterne. En stiv og korrekt samlet formbase hjælper med at opretholde justering mellem værktøjskomponenter under gentagen drift.
Hvorfor er pc og pc+ABS egnede materialevalg?
Valget af harpiks er en vigtig del af sprøjtestøbningsprocessen, fordi forskellige plasttyper udviser forskellige strømnings-, afkølings-, krympnings- og bearbejdningsegenskaber. Formen skal derfor være kompatibel med det påtænkte materiale og bearbejdningsbetingelser.
Dette værktøj er designet tilPC og PC+ABS. Polycarbonat er bredt anerkendt som en teknisk termoplast med nyttige slag- og dimensionelle egenskaber. PC+ABS kombinerer egenskaber fra polycarbonat og ABS og kan give en forskellig balance mellem bearbejdelighed og mekanisk ydeevne afhængig af den specifikke formulering.
Producenter bør stadig vælge den nøjagtige harpikskvalitet i henhold til deres produktspecifikationer og gældende testkrav. Injektionstemperatur, formtemperatur, holdetryk, afkølingstid og andre parametre bør fastlægges gennem produktionsforsøg i stedet for udelukkende at antages fra materialefamilien.
- Bekræft den nøjagtige harpikskvalitet før formvalidering.
- Gennemgå harpiksproducentens anbefalede behandlingsvindue.
- Kontroller krympningsegenskaberne, når de endelige dimensioner er kritiske.
- Valider fyldnings- og køleadfærd gennem prøvestøbning.
- Hold produktionsparametre dokumenteret for gentagelig fremstilling.
Hvordan påvirker hulrumspolering det støbte produkt?
Kavitetsoverfladen overføres direkte til overfladen af den støbte plastkomponent. Som følge heraf kan bearbejdningsmærker, poleringskvalitet og lokale overfladeuregelmæssigheder påvirke udseendet af den færdige hjelmskal.
Denne form bruger enRa 0,8 finpoleret hulrumsoverflade. En kontrolleret overfladefinish kan hjælpe med at reducere synlige bearbejdningsmærker og understøtte et renere udseende efter støbning.
Overfladefinish er også relevant ved afformning. Afhængigt af geometrien og harpiksen kan et glattere hulrum hjælpe med at reducere uønsket modstand under frigivelse af dele. Trækvinkler, ejektordesign, køleforhold og støbeparametre skal dog også tages i betragtning ved evaluering af afformningsydelse.
For producenter, der producerer hjelmskaller i kommercielle mængder, kan ensartet kosmetisk kvalitet reducere behovet for unødvendig efterbehandling og hjælpe med at opretholde et ensartet udseende på tværs af produktionspartier.
Hvordan kan formen understøtte gentagen produktion?
Teoretisk formlevetid er en vigtig specifikation ved planlægning af produktionskapacitet. Den angivne levetid for dette værktøj er ca300.000 til 500.000 skud.
Dette tal skal behandles som en reference snarere end et garanteret produktionstal under alle driftsforhold. Den faktiske levetid kan påvirkes af harpiksformulering, slibende additiver, injektionstryk, cyklusfrekvens, driftstemperatur, vedligeholdelseskvalitet, rengøringsprocedurer og generel maskindrift.
For at opretholde værktøjets ydeevne bør fabrikanter etablere en praktisk vedligeholdelsesrutine, der omfatter:
- Rengøring af hulrum og skilleflader efter planlagte produktionskørsler.
- Inspicering af bevægelige og sammenkoblede komponenter for unormalt slid.
- Kontrol af kølekanaler for forurening eller begrænset flow.
- Vedligeholdelse af passende smøring, hvor det er nødvendigt.
- Registrering af produktionscyklusser og vedligeholdelsesaktiviteter.
- Inspicering af det støbte produkt for tidlige tegn på dimensions- eller overfladeændringer.
Sådan forebyggende praksis kan gøre værktøjets tilstand nemmere at overvåge og hjælpe producenter med at identificere potentielle problemer, før de påvirker et stort produktionsparti.
Hvilke kvalitetsfaktorer bør producenter vurdere?
En professionel sprøjtestøbeleverandør bør være i stand til at diskutere både værktøjsspecifikationen og valideringsprocessen. Købere kan vurdere en hjelmform ved hjælp af flere målbare kriterier i stedet for at stole på generelle beskrivelser.
Kavitets nøjagtighed
Hulrummet skal gengive det godkendte produktdesign konsekvent. Kritiske dimensioner bør identificeres under ingeniørfasen og kontrolleres under inspektion.
Materiale- og stålspecifikation
Leverandøren skal tydeligt angive kavitetsstål og formbaseret materiale, så købere kan forstå den forventede værktøjskonfiguration.
Overfladekvalitet
Krav til polering bør aftales på forhånd, især når hjelmskallen har synlige ydre overflader, der kræver et ensartet kosmetisk udseende.
Prøvestøbning
Prøveindsprøjtning giver mulighed for at evaluere fyldning, afformning, overfladeudseende, dimensionskonsistens og samspillet mellem formen og den valgte sprøjtemaskine.
Produktions levetid
Det forventede skudantal skal ses i forhold til købers forventede produktionsvolumen. Dette hjælper med at bestemme, om værktøjskonfigurationen matcher den tilsigtede fremstillingscyklus.
Hvad skal købere bekræfte, inden de bestiller?
Før du køber enPC ABS Anti Riot Hjelm Injection Mold, skal indkøbsteams give støbeformsleverandøren fuldstændige produkt- og produktionsoplysninger. Klar teknisk kommunikation kan forhindre undgåelige værktøjsændringer senere i projektet.
| Køberkrav | Oplysninger til bekræftelse |
|---|---|
| Produkt Design | 3D-model, 2D-tegninger, dimensioner, tolerancer og kritiske funktioner |
| Plast materiale | PC, PC+ABS eller nøjagtig harpikskvalitet |
| Produktionsmængde | Forventet månedlig eller årlig produktion |
| Injektionsmaskine | Maskinstørrelse, injektionskapacitet, formdimensioner og fastspændingskrav |
| Udseende | Påkrævet hulrumsfinish og synlig overfladekvalitet |
| Inspektion | Krav til dimensionsinspektion og prøvestøbning |
| Værktøjsliv | Forventede produktionscyklusser og vedligeholdelsesforhold |
For en oversøisk køber, der arbejder med en kinesisk leverandør eller producent, er disse detaljer særligt værdifulde, fordi de etablerer en fælles teknisk reference, før fremstillingen begynder. Produkttegninger, godkendte prøver, harpiksspecifikationer og inspektionsstandarder skal dokumenteres som en del af værktøjsprojektet.
Ofte stillede spørgsmål
Hvad er en PC ABS Anti Riot-hjelm-sprøjtestøbeform?
Det er et dedikeret sprøjtestøbningsværktøj, der bruges til at fremstille ydre skaller til anti-oprørshjelm af ingeniørplast, såsom PC og PC+ABS. Formen definerer geometrien og overfladen af den støbte skal under injektionsproduktion.
Hvor mange hulrum har denne hjelmform?
Det beskrevne værktøj bruger en integreret konkav indsatsstruktur med enkelt hulrum, der giver et støbehulrum for hver injektionscyklus.
Hvilket stål bruges til hulrummet?
Kaviteten bruger P20 og 718H forhærdet formstål, mens formbunden bruger 45# kulstofstål.
Hvad er hulrummets overfladefinish?
Kaviteten er finpoleret til ca. Ra 0,8, hvilket understøtter en glat og ensartet støbt skaloverflade.
Hvad er den forventede levetid?
Den angivne teoretiske levetid er cirka 300.000–500.000 skud. Den faktiske levetid afhænger af materialevalg, støbeforhold, vedligeholdelse, produktionsfrekvens og andre driftsfaktorer.
Kan PC+ABS bruges med denne form?
Ja. Formen er designet til både PC og PC+ABS materialer. Den nøjagtige harpikskvalitet og støbeparametre bør bekræftes under ingeniør- og prøveproduktion.
Afsluttende overvejelser
Ydeevnen af en sprøjtestøbt hjelmskal begynder med nøjagtigheden og egnetheden af dens værktøj. DePC ABS Anti Riot Hjelm Injection Moldkombinerer en integreret konkav indsatsstruktur med enkelt hulrum, P20 og 718H forhærdet hulrumsstål, en 45# kulstofstålformbase, Ra 0.8 hulrumspolering og kompatibilitet med PC- og PC+ABS-materialer. Dens angivne teoretiske levetid på 300.000-500.000 skud gør det til en praktisk værktøjsspecifikation at overveje, når man planlægger gentagen produktion. For producenter, der sammenligner formleverandører, bør den mest nyttige evaluering omfatte hulrumskonstruktion, stålvalg, overfladekrav, prøvestøbning, inspektionsstandarder, maskinkompatibilitet og langsigtet vedligeholdelse. Hvis du planlægger et nyt hjelmværktøjsprojekt eller har brug for en produktionsorienteret formløsning, så lær mere om PC ABS Anti Riot-hjelmsprøjtestøbeformen ogkontakt osfor at diskutere dine produkttegninger, materialekrav, produktionsvolumen og tilpassede værktøjsbehov.